- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Forja, galdaketa eta CNC mekanizazio integratuak nola hobetzen duten kostu-eraginkortasuna metal pertsonalizatuko osagaietan
NINGBO, TXINA - 2026ko azaroaren 13a– Ipar Amerikako eta Europako industria-fabrikatzaileek produkzio-kostuak kontrolatzeko presioa gero eta handiagoa dutenez, osagaien zehaztapen zorrotzak mantenduz, fabrikazio-prozesuaren hautaketa ingeniaritza eta hornikuntza-katearen plangintzaren zati garrantzitsu bat bihurtu da.
Osagai metaliko konplexuetarako, fabrikazio prozesu bakarrean fidatzea ez da beti irtenbiderik ekonomikoena. Material solidoaren CNC zuzeneko mekanizazioak diseinuaren malgutasun handia eman dezake, baina materiala kentzea eta mekanizazio-ziklo luzeagoak ere eragin ditzake. Forjatzeak eta galdaketak, berriz, azken osagaien geometriatik hurbilago dauden formak sor ditzakete, ondorengo mekanizazioan kendu beharreko material kopurua murriztuz.
Fabrikazio harreman honen garrantzia aintzat hartuta,Ningbo Youlin Trading Co., Ltd.Ia sare-formako konformazio-prozesuak koordinatzean oinarritzen da, trokel itxiko forjaketa eta doitasun-galdaketa barne,CNC doitasuneko mekanizazioaeta kalitatearen ikuskapena.
Ikuspegi konbinatu honek osagai industrial pertsonalizatuetarako fabrikazio bide alternatibo bat eskaintzen du, ingeniaritza taldeei materialaren erabilera, mekanizazio baldintzak, produkzio-eraginkortasuna eta fabrikazio-kostu orokorrak ebaluatzen laguntzen die.
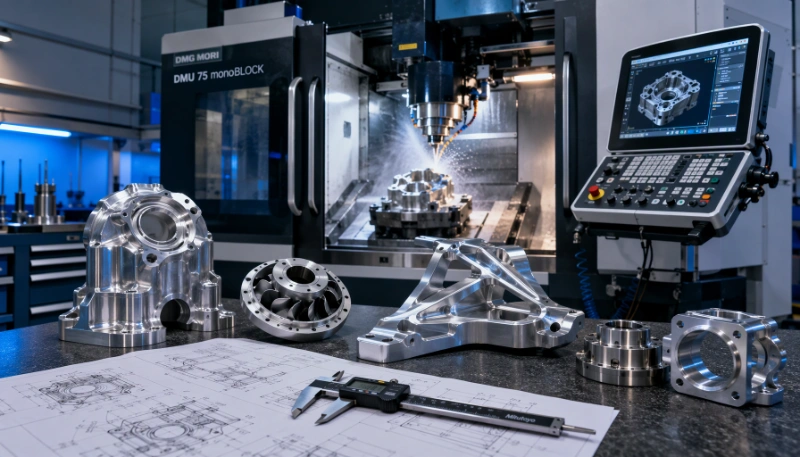
Zergatik Fabrikazio Prozesuen Integrazioa garrantzitsua da metalezko osagai pertsonalizatuentzat
Doitasun metalezko osagaien ekoizpenak hainbat fase izaten ditu askotan, lehengaien prestaketa eta hasierako konformaziotik mekanizazioa, gainazalaren tratamendua eta azken ikuskapena arte.
Etapa bakoitza modu independentean kudeatzen denean, hornitzaileen arteko koordinazioa zaildu daiteke. Ingeniaritza marrazkien interpretazioa, mekanizazio-hobariak, dimentsio-erreferentziak, materialaren dokumentazioa eta produkzio-programazioak desberdinak izan daitezke fabrikazio-instalazioen artean.
Desberdintasun horiek komunikazio-eskakizun gehigarriak sor ditzakete eta ekoizpen-prozesu osoan kalitatea kontrolatzeko zailtasunak areagotu ditzakete.
Esate baterako, balbula hidraulikoen gorputz batek hasierako hutsune forjatua edo galdatua eska dezake, eta ondoren barneko pasabideen, hariztutako ataken, zigilatzeko gainazal eta muntatzeko interfazeen CNC mekanizatzea. Hutsunea ez bada diseinatzen ondorengo mekanizazio-eragiketak kontuan hartuta, gehiegizko materiala kentzeak edo mekanizazio-hobari nahikorik ez izateak ekoizpen-eraginkortasuna eragin dezake.
Fabrikazio-estrategia integratuak ingeniaritza-prozesuan lehenago jorratzen ditu gogoeta horiek. Konformazio- eta mekanizazio-eskakizunak batera ebaluatuz, fabrikatzaileek produkzio-sekuentzia egokiagoa ezar dezakete eta beharrezkoak ez diren eragiketak murrizten dituzte.
Ningbo Youlin Trading Co., Ltd.rentzat, koordinazio hau OEM eta ODM metalezko osagaien proiektu pertsonalizatuak babesteko zati garrantzitsu bat da.
1. Near-Net-Shape Forming: osagai egokiaren geometria ezartzea
Near-net-formako fabrikazioa bigarren mailako mekanizatu aurretik nahi den azken geometriatik hurbil dagoen osagai bat sortzen duten produkzio-metodoei dagokie. Helburua alferrikako materiala kentzea murriztea da, dimentsioko akaberarako hobari nahikoa mantenduz.
Forjaketaeta galdaketa erabili ohi diren bi ikuspegi dira, nahiz eta haien egokitasuna osagaien egituraren, materialaren propietateen eta produkzio-eskakizunen araberakoa den.
Karga-jasaten duten osagaietarako trokel itxiko forjaketa
Trokel itxiko forjaketak formadun trokelak erabiltzen ditu presio kontrolatuan berotutako edo bestela prestatutako metala osatzeko. Prozesuak kanpoko profil nahiko konplexuak dituzten osagaiak sor ditzake, materialaren ale-jario egokia garatzen laguntzen duen bitartean.
Karga mekanikoak, inpaktuak edo bibrazioak errepikatzen dituzten aplikazioetarako, forjatzeak abantaila mekanikoak eta nekearen errendimenduan izan ditzake fabrikazio-metodo alternatibo batzuekin alderatuta.
Ohiko forja-proiektuetan erabiltzen diren material arruntak hauek dira:
- Osagai estruktural eta mekanikoetarako karbono eta aleazio altzairuak.
- Altzairu herdoilgaitzezko kalifikazioak korrosioarekiko erresistenteak diren aplikazioetarako.
- Pisuarekiko sentikorrak diren osagaietarako aluminio aleazioak.
- Letoia eta beste kobre aleazioak hautatutako aplikazio mekaniko eta fluidoen kontrolerako.
Forjatutako osagai tipikoak osagarri hidraulikoak, automozio-loturak, konektore mekanikoak, ekipamendu astuneko piezak eta muntaketa industrialaren osagaiak dira.
Hasierako konformazio fasearen ondoren, CNC mekanizazioa erabil daiteke dimentsio kritikoak, harizko konexioak, errodamendu-azalak eta muntaketa-interfazeak amaitzeko.
Forjaketa eta mekanizazioaren konbinazioak materialaren hasierako egitura eta azken dimentsioko eskakizunak prozesu ezberdin baina osagarrien bidez jorratzeko aukera ematen du.
Osagai konplexuen geometriarako inbertsio galdaketa
Inbertsio-galdaketa, argizaria galtzeko galdaketa izenez ere ezaguna, egokia da forma korapilatsuak, kanpoko ezaugarri zehatzak eta geometria duten osagaietarako, mekanizazio handia eska dezaketen material solidotik ekoitziz gero.
Prozesua argizari-eredu bat sortzea da, haren inguruan zeramikazko oskol bat osatzea, argizaria kendu eta metal urtua sortzen den barrunbean isurtzea.
Geometria konplexua eta materialaren eskakizunak elkarrekin kontuan hartu behar diren altzairu herdoilgaitzezko eta beste aleazio osagaietarako erabili ohi da.
Inbertsioagaldaketamateriala kentzeko beharra murrizten du, nahiz eta dimentsio kritikoek eta gainazal funtzionalek CNC akabera behar badute ere.
Aplikazioen artean balbula industrialak, ponparen piezak, itsas hardwarea, karkasa mekanikoak eta beste metalezko osagai pertsonalizatuak daude.
Aluminiozko eta zinketako piezetarako presio handiko presio-galdaketa
Presio handiko trokel-galdaketa forma nahiko konplexuak eta dimentsio errepikagarriak dituzten osagaiak fabrikatzeko beste aukera bat da.
Urtutako aluminioa edo zink aleazioa metalezko trokel batean injektatzen da presiopean, ezaugarri zehatzak eta horma-sekzio nahiko meheak dituzten osagaiak ekoizteko aukera emanez.
Prozesu hau bereziki egokia da ekoizpen-kopuru errepikakorrak dituzten aplikazioetarako, hala nola ekipoen karkasak, euskarriak, itxiturak eta hautatutako pieza mekanikoak.
Diseinuaren eta beharrezko dimentsio-zehaztasunaren arabera, bigarren mailako mekanizazioa beharrezkoa izan daiteke hari-zuloetarako, doitasun-muntatzeko gainazaletarako eta beste ezaugarri funtzionaletarako.
Diecasting-a hautatzean, erreminten inbertsioa, espero den ekoizpen-bolumena, hormaren lodiera eta galdaketa-akats potentzialak bezalako faktoreak ere kontuan hartu behar dira.
2. CNC Doitasun Mekanizazioa: Zehaztasun Funtzionala Lortzea
Bitarteanforjaketaeta galdaketak oinarrizko osagaien geometria ezartzen dute, CNC mekanizazioa askotan muntaia eta funtzionamendurako beharrezkoak diren dimentsio kritikoak ekoizteaz arduratzen da.
Bereizketa hori bereziki garrantzitsua da doitasun-zuloak, hari-konexioak, zigilatzeko gainazalak, errodamenduen zuloak eta muntaketa-erreferentzia anitz dituzten piezetan.
Ardatz anitzeko CNC Torneaketa eta Fresaketa
Ningbo Youlin Trading Co., Ltd.-k CNC pertsonalizatutako torneaketa eta fresatzeko eskakizunak onartzen ditu metalezko material askorentzat, besteak beste, altzairu herdoilgaitza, letoia, kobre aleazioak, karbono altzairua, aleazio altzairua eta aluminioa.
Osagaien geometriaren eta produkzio-eskakizunen arabera, mekanizazio-eragiketak izan daitezke:
- Osagai zilindrikoetarako, ardatzetarako eta hariztutako ezaugarrietarako CNC torneaketa.
- CNC fresaketa gainazal lauetarako, zirrikituetarako, poltsikoetarako eta profil konplexuetarako.
- Ardatz anitzeko mekanizazioa orientazio ezberdinetako mekanizazioa behar duten osagaietarako.
- Zehaztasun-zulaketak, zulaketak eta zulaketak zulo funtzionaletarako eta barne-konexioetarako.
Adibidez, forjatutako osagai hidrauliko batek CNC mekanizazioa behar dezake muntatzeko aurpegiak, barneko atakak, hariztutako konexioak eta zigilatzeko zirrikituak osatzeko. Hasierako forja-prozesuak egitura-forma nagusia ezartzen du, eta mekanizazioak instalazio eta funtzionamendurako beharrezkoak diren ezaugarriak sortzen ditu.
GD&T eta Mekanizazio Datuen Kontrola
Dimentsio eta tolerantzia geometrikoak (GD&T) paper garrantzitsua jokatzen du gainazal funtzional anitzak dituzten osagaien fabrikazioan.
Marrazki batek dimentsio indibidualak ez ezik, posizio-perdoiak, zentrokidetasunari lotutako eskakizunak, perpendikulartasuna, lautasuna eta bestelako erlazio geometrikoak ere zehaztu ditzake.
Mekanizazio-datu egokiak ezartzeak ezaugarri ezberdinen arteko dimentsio-erlazioak mantentzen laguntzen du eta hainbat konfiguraziotan metatutako kokapen-erroreen arriskua murrizten du.
Hainbat mekanizazio-eragiketa behar dituzten osagaietarako, hortaz, ingeniaritza-berrikuspenean, instalazioen planifikazioa eta datu-hautapena kontuan hartu behar dira ekoizpen-erabaki bereizi gisa tratatu beharrean.
Azken mekanizazio-perdoia materialaren ezaugarrien, osagaien geometriaren, ekipoen gaitasunaren eta ikuskapen-baldintzen araberakoa da.
3. Fabrikagarritasunerako Diseinua: Konformazioa eta Mekanizazioa Diseinu Etapan lotzea
Fabrikaziorako Diseinuak (DFM) erremintak eta fabrikazio baliabideak konprometitu aurretik produkzio-zailtasunak identifikatzen laguntzen du.
Konformazioa eta mekanizazioa dakarten osagaietarako, ingeniaritza-ebaluazioak prozesu bakoitzaren eskakizunak kontuan hartu behar ditu hasierako hutsunea edo amaitutako geometria soilik optimizatu beharrean.
Gogoeta garrantzitsuak honako hauek dira:
Forjaketa eta Galdaketa Geometria
Zirriborro-angeluak, zatiketa-lerroak, hormaren lodiera, izkina-erradioak eta egitura-trantsizioak eragina dute osatzeko bideragarritasuna. Diseinu-doikuntza egokiek materialaren fluxua hobetu dezakete, trokelen eraikuntza erraztu eta fabrikazio-akatsak murrizten dituzte.
Mekanizazio-hobariak
Hasierako hutsuneak material nahikoa eman behar du ondorengo mekanizaziorako, alferrikako hobari handiak sortu gabe. Horrek konformazio-eskakizunak mekanizazio denborarekin eta materialaren erabilerarekin orekatzen laguntzen du.
Mekanizazio Datuen Hautaketa
Gainazal funtzionalak eta erreferentziazko ezaugarriak batera ebaluatu behar dira mekanizazio datu praktikoak ezartzeko. Datuen estrategia egoki batek eragiketa anitzen arteko koherentzia mantentzen laguntzen du.
Osagaien finkapena
Multzo batzuk bereizita fabrikatutako eta soldatutako hainbat osagaiz osatuta daude. Egitura-eskakizunen eta fabrikazioaren bideragarritasunaren arabera, forjatu edo galdatutako osagai integratuak piezen eta muntaketa-eragiketen kopurua murriztu dezake.
Hala ere, osagaien sendotzea beti ebaluatu behar da erreminten kostuen, mekanizazio konplexutasunaren, mantentze-eskakizunen eta azken muntaketaren baldintza funtzionalen arabera.
Prototipoen garapena eta lehen artikuluaren ikuskapena
Prototipoen ekoizpenak aukera ematen du aukeratutako fabrikazio-bidea egokia den ala ez egiaztatzeko, ekoizpen-kantitate handiagoetara abiatu aurretik.
Hasierako laginak dimentsioko zehaztasuna, materialaren ezaugarriak, muntaia egokitzea eta aplikazioaren errendimendu espezifikoak ebaluatu daitezke.
First Article Inspection (FAI) dimentsio kritikoak dokumentatzeko eta fabrikatutako osagaia onartutako ingeniaritza-planoarekin alderatzeko ere erabil daiteke.
Prozesu honek erreminten, mekanizazio hobarietan, ekipamenduetan eta ikuskapen-prozeduretan beharrezko doikuntzak identifikatzen laguntzen du, ekoizpen errepikatu hasi aurretik.
4. Kalitatearen egiaztapena: Lehengaietatik amaitutako osagaietara
Fabrikazio-prozesu desberdinak konbinatzen direnean, kalitatearen kudeaketak produkzio-fase bakoitzari lotutako ezaugarriak eta balizko akatsak kontuan hartu behar ditu.
Dimentsio zehatz mekanizatutako osagai batek azpiko materiala edo konformazio arazoak izan ditzake oraindik hasierako hutsunea behar bezala kontrolatzen ez bada. Hori dela eta, materialaren egiaztapena eta prozesuaren ikuskapena metal pertsonalizatuaren fabrikazioaren zati garrantzitsuak dira.
Materialaren konposizioaren egiaztapena
Materialaren kalifikazioaren egiaztapenak aukeratutako lehengaiak zehaztutako ingeniaritza-eskakizunekin bat datorrela egiaztatzen laguntzen du.
Igorpen Optikoko Espektrometria (OES), eskuragarri dagoenean eta hala badagokio, material metalikoen konposizio kimikoa aztertzeko erabil daiteke.
Materialaren dokumentazioak, Errota Proba Ziurtagiriak eta Material Proba Txostenak barne, materialaren zehaztapenei eta produkzio loteei buruzko informazio gehigarria eman dezake.
Dimentsioko Ikuskapena eta Metrologia
Koordenatuak neurtzeko makinak (CMM), profil optikoko proiektoreak, neurtzeko tresna digitalak eta gainazaleko zimur-probatzaileak osagaien ezaugarri desberdinak ikuskatzeko erabil daitezke.
Ikuskapen-baldintzak honako hauek izan daitezke:
- Dimentsio kritikoak eta mekanizazio-perdoiak.
- Zuloen posizioak eta erlazio geometrikoak.
- Lautasuna eta perpendikulartasuna.
- Gainazalaren zimurtasuna.
- Hariaren neurriak eta muntaketa-interfazeak.
Ikuskapen-metodoa osagaien geometriaren, tolerantzia-baldintzen eta dagokion marrazkiaren zehaztapenen arabera hautatu behar da.
Saiakuntza mekanikoak eta gainazalekoak
Materialaren eta aurreikusitako aplikazioaren arabera, proba osagarriak gogortasun-neurketa, trakzio-probak, estalduraren lodieraren egiaztapena eta gatz-ihinztatzearen korrosio-probak izan daitezke.
Presioa eusten duten osagaietarako, presio hidrostatikoko probak ere eskatu daitezke produktuaren zehaztapenen eta proba-prozeduren arabera.
Egiaztapen hauek materialen eta osagaien errendimenduaren froga osagarriak eskaintzen dituzte dimentsioko ikuskapenaz harago.
Kalitate Erregistroak eta Produkzioaren Trazabilitatea
Kalitatearen egiaztapen dokumentatua eskatzen duten OEM proiektuetarako, ikuskapen-erregistro garrantzitsuak ekoizpenaren onarpena eta trazabilitatea onar ditzakete.
Proiektuaren eskakizunen arabera, dokumentazioa izan daiteke:
- Materialen Proba Txostenak (MTR).
- Lehen Artikuluaren Ikuskapenaren (FAI) txostenak.
- Dimentsioko ikuskapen-erregistroak.
- Adostasun-ziurtagiriak (CoC).
- Aplikatzekoak diren tratamendu mekanikoen eta gainazal-tratamenduen saiakuntzen txostenak.
Proiektuaren ebaluazio fasean dokumentazio pakete espezifikoa adostu behar da.
5. Metalezko osagaien fabrikazioan jabetza-kostu osoa ebaluatzea
Mekanizazioa, forjaketa eta aukeraketagaldaketaez da soilik fabrikazio-eragiketa baten kotizatutako unitateko prezioan oinarritu behar.
OEM industrialaren proiektuetarako, Jabetza Kostu Totalak (TCO) ikuspegi zabalagoa eskaintzen du ekoizpen eta hornikuntza prozesu osoarekin lotutako kostuak kontuan hartuta.
Hainbat faktorek eragiten dute fabrikazio kostu orokorra.
Materialaren Erabilera
Osagai konplexu bat stock solidotik zuzenean mekanizatzeak materiala kentzea eragin dezake, batez ere amaitutako piezak kanpoko profil irregularra duenean.
Ia sare-formako formatzeak kendu behar den gehiegizko material kopurua murrizten du, osagaien geometriaren eta hautatutako prozesuaren arabera.
Erosketa-kostu handiagoak dituzten materialen kasuan, materialaren erabilera hobetzeak produkzio-aurrezpen esanguratsua izan dezake.
Mekanizazio-denbora eta bigarren mailako eragiketak
Forjatu edo funditutako hutsune egokia duen osagai batek mekanizazio-eragiketa gutxiago eska ditzake material solidotik ekoitzitako batek baino.
Materiala kentzea murriztuz gero, mekanizazio-zikloak laburtzen eta ekipoen erabilera hobetzen lagun dezake.
Hala ere, benetako onura hutsunearen zehaztasunaren, mekanizazio-hobarien, osagaien konplexutasunaren eta behar diren akabera-eragiketen kopuruaren araberakoa da.
Tresneria Inbertsioa eta Ekoizpen Bolumena
Forjatzeko trokelak eta galdaketa-moldeak fabrikazio-metodo bat aukeratzerakoan kontuan hartu beharreko tresneriaren hasierako kostuak dakartza.
Kantitate txikietarako edo maiz aldatzen diren diseinuetarako, zuzeneko CNC mekanizazioa ekonomikoagoa izan daiteke, oro har, konformazio-tresna gutxiago behar duelako.
Ekoizpen errepikakorrak edo kantitate handiagoak egiteko,forjaketaeta galdaketa errentagarriagoa izan daiteke erreminten gastuak ekoizpen-unitate anitzetan banatu daitezkeenean.
Kalitate Kostuak eta Hornikuntza Katearen Koordinazioa
Kalitatearekin lotutako kostuak ikuskapenaren preziotik harago heda daitezke. Berrazterketak, baztertutako piezak, entrega atzeratuak, garraio errepikatuak eta hornitzaileen koordinazio gehigarriak proiektuaren kostu osoa eragin dezakete.
Konformazio-, mekanizazio- eta ikuskapen-eskakizunak fabrikazio-antolamendu integratuaren bidez koordinatzeak komunikazio-hutsuneak murrizten eta prozesuaren koherentzia hobetzen lagun dezake.
Azken finean, produkzio-metodo egokiena materialaren, geometriaren, dimentsio-zehaztasunaren, eskaera-kopuruaren, tresnen inbertsioaren eta entrega-egutegiaren baldintza konbinatuen araberakoa da.
6. Konformazio eta Mekanizazio Integratuaren Industria Aplikazioak
Ia sare-formako konformazioaren eta CNC akaberaren konbinazioa garrantzitsua da hainbat industria-aplikazioetarako, non osagaien geometria, errendimendu mekanikoa eta dimentsio-zehaztasuna elkarrekin kontuan hartu behar diren.
Energia Hidraulikoen eta Fluidoen Sistemak
Balbula hidraulikoen gorputzek, multzo-blokeek, ponpa-osagaiek eta fluido-konektoreek forjatu edo funditutako hutsuneak behar ditzakete, eta ondoren barneko pasabideen, muntatzeko gainazalen eta hariztutako ataken doitasun mekanizatzea.
Automobilgintza eta Autobidez kanpoko ekipamendua
Esekidura-osagaiak, direkzioarekin lotutako piezak, tren-konexioak eta egitura-konexioak CNC akaberarekin konbinatutako forja-prozesuak onura ditzakete beharrezko ezaugarri mekaniko eta dimentsiodunak lortzeko.
Itsasoko eta Industriako Hardwarea
Itsas-konektore pertsonalizatuek, altzairu herdoilgaitzezko konektoreek, muntatzeko osagaiek eta hardware mekanikoek inbertsio galdaketa edo forjaketa izan dezakete eta ondoren mekanizatu eta gainazaleko tratamendu egokia izan dezakete.
Industri Ponpak eta Balbulak
Ponpa karkasak, balbulen osagaiak, bultzatzaileak eta fluidoen kontroleko piezak barneko eta kanpoko geometria konplexuak izan ohi dituzte. Galdaketa, forjaketa eta mekanizazio prozesuen aukeraketa materialaren zehaztapenen, presioen eskakizunen eta osagaien diseinuaren araberakoa da.
Industri Makineria eta Automatizazioa
Konektore mekanikoek, ekipoen euskarriek, doitasuneko karkasak eta transmisio-osagaiek fabrikazio-prozesu desberdinak behar ditzakete beren egitura- eta funtzio-baldintzen arabera.
Epe luzerako ekoizpenerako fabrikazio bide egokia hautatzea
Ez dago fabrikazio prozesu bakar bat metalezko osagai pertsonalizatu guztietarako egokia.CNC mekanizazioamalgutasuna eta dimentsio-kontrola eskaintzen du, forjatzeak karga duten piezen propietate mekaniko egokiak eskain ditzake eta galdaketak materiala kentzeko modu zabala eskatzen duten geometria konplexuak egoki ditzakete.
Ingeniaritza-erronka prozesu hauek elkarrekin nola funtziona dezaketen zehaztea da beharrezko osagaien errendimendua lortzeko, ekoizpen-kostuak kontrolatuz.
Ningbo Youlin Trading Co., Ltd.OEM eta ODM fabrikazio-proiektu pertsonalizatuak onartzen ditu sare-formaren konformazioa, CNC doitasuneko mekanizazioa, ingeniaritza-ebaluazioa eta kalitate-ikuskapena koordinatuz.
Prozesuetara bideratutako ikuspegi baten bidez, konpainiak industria ingeniaritza taldeekin lan egiten du osagaien diseinuak ebaluatzeko, fabrikazio-metodo egokiak hautatzeko eta hasierako laginetatik fabrikazio errepikatu arte ekoizpenari laguntzeko.
Ningbo Youlin Trading Co., Ltd.ri buruz
Ningbo Youlin Trading Co., Ltd. Txinan oinarritutako doitasuneko fabrikazio eta ingeniaritza soluzioen hornitzailea da, Ningbon, Zhejiang probintzian kokatua.
Konpainiak OEM eta ODM metalezko eta plastikozko osagai pertsonalizatuetan oinarritzen da, CNC mekanizazioa, doitasun-forjaketa, galdaketa pertsonalizatua, xafla fabrikazioa eta erlazionatutako ekoizpen-prozesuak barne hartzen dituen fabrikazio-zerbitzuekin.
Ningbo Youlin-ek nazioarteko bezero industrialekin lan egiten du osagai pertsonalizatuak fabrikatzeko proiektuetan, ingeniaritza-komunikazioa, ekoizpen-koordinazioa eta kalitatea ikuskatzeko laguntza eskainiz.
Kontsulta Teknikoak eta Proiektuen Ebaluazioa
Ohiko osagai metalikoen fabrikazioan interesa duten ingeniaritza-taldeek beren 2D ingeniaritza marrazkiak, 3D CAD ereduak, materialen zehaztapenak eta zenbatetsitako ekoizpen kantitateak presta ditzakete ebaluazio teknikorako.
Onartutako marrazki eta eredu formatuen artean STEP, IGES eta DWG daude.
Fabrikazio gaitasunei eta OEM/ODM proiektuen laguntzari buruzko informazio gehiago lortzeko, bisitatu webgune ofiziala:
Webgune ofiziala: https://www.nbyoulins.com
Oinarrizko Fabrikazio Zerbitzuak:CNC Doitasun Mekanizazioa, Trokel Itxien Forjaketa, InbertsioaGaldaketa, Die Casting, txapa fabrikazioa eta pertsonalizatutako metal osagaiak.
Copyright © 2026 Ningbo Youlin Trading Co., Ltd. Eskubide guztiak erreserbatuta.